


-
 26 Oct 2026 Đọc thêm +
Một chiếc xe tải hạng nặng đang lên dốc với đầy đủ rơ-moóc. Người lái mở ga, tốc độ động cơ ổn định ở mức 1.800 vòng/phút và mỗi xi-lanh bắn 900 lần một phút. Bên trong mỗi l...
-
19 Oct 2026 Đọc thêm +
Một xi lanh đã mất khả năng nén nhưng trông vẫn sạch sẽ trên băng ghế thường kể câu chuyện tương tự: ghế van ngừng bịt kín từ lâu trước khi mặt van có biểu hiện hư h...
-
12 Oct 2026 Đọc thêm +
Một chiếc động cơ diesel thương mại 12 lít đến xưởng sau 600.000 km với van xả ở xi-lanh số 4 bị cháy. Mặt van được tạo hình đĩa, đệm tựa có rãnh vòng vào đầu và lỗ dẫn hướng...
-
05 Oct 2026 Đọc thêm +
Một chiếc xe bán tải nặng nửa tấn với sàn lót gạch nặng 800 pound phanh gấp trên đường nhựa ướt. Lốp trước đào sâu và giữ chặt. Lốp sau, vốn chịu một phần tải trọng thoải mái...

Thông tin cơ bản về ghế van: Vật liệu, gia công và ứng dụng hệ thống phanh
2026-10-19
Một xi lanh đã mất khả năng nén nhưng trông vẫn sạch sẽ trên băng ghế thường kể câu chuyện tương tự: ghế van ngừng bịt kín từ lâu trước khi mặt van có biểu hiện hư hỏng rõ ràng. Vòng hẹp đó chứa áp suất đốt, tỏa phần lớn nhiệt của van và giữ van đồng tâm với thanh dẫn hướng của nó.
Phiên bản ngắn gọn: đế van là một bề mặt bịt kín hy sinh và nó chỉ tốt bằng bốn con số - độ cứng ở nhiệt độ vận hành, góc tựa, chiều rộng tiếp xúc và độ lệch hướng dẫn. Mọi thứ khác, từ biên dạng dao đến phương pháp ép khít, đều tồn tại để bảo vệ bốn con số đó. Logic tương tự cũng áp dụng cho các ghế nhỏ hơn nhiều bên trong van phanh khí nén, nơi rò rỉ vài micromet được coi là sự sụt giảm áp suất trên băng thử.
Ghế van thực sự có chức năng gì
Một chiếc ghế đảm nhận ba công việc cùng một lúc và chúng kéo nhau. Niêm phong muốn có một dải tiếp xúc hẹp, chính xác; làm mát muốn một cái rộng; căn chỉnh muốn dải đó đồng tâm với lỗ dẫn hướng.
- Niêm phong. Dải tiếp xúc là rào cản duy nhất giữa áp suất đốt và cổng; chiều rộng, vị trí và độ hoàn thiện bề mặt của nó quyết định độ bền của nó.
- Truyền nhiệt. Van đóng trong hầu hết chu trình, do đó nhiệt của nó truyền qua đế vào khuôn đúc đầu. Một ban nhạc quá hẹp sẽ bóp nghẹt con đường đó.
- Căn chỉnh. Ghế được cắt so với hướng dẫn. Nếu cả hai không đồng tâm, van sẽ bị đẩy sang một bên trong mỗi lần đóng.
- Khả năng tái tạo. Ghế được chế tạo để cắt lại hoặc thay thế, do đó, phần đầu có thể được lưu lại trong khi vật liệu vẫn ở phía trên cổng.
| Thuộc tính | Ghế van động cơ | Ghế van phanh khí nén |
|---|---|---|
| Nhiệt độ hoạt động | Vị trí ống xả chạy vài trăm độ ngay chỗ ngồi | Nhiệt độ không khí xung quanh, có đỉnh ngắn |
| chuyển động | Dẫn động bằng cam, hàng nghìn chu kỳ mỗi phút | Trình điều khiển được kích hoạt, không liên tục |
| Đối tác niêm phong | Mặt van cứng | Con rối, pít-tông hoặc pít-tông, thường có vòng đệm đàn hồi |
| Vật liệu thông dụng | Gang hợp kim, sắt-đồng thiêu kết, hạt dao cứng | Đồng thau, nhôm, thép cứng, vật liệu đàn hồi |
| Thất bại điển hình | Suy thoái, nứt, cháy ghế | Vết khía, rỗ ăn mòn, vòng đệm cứng |
| Kiểm tra hiện trường | Mẫu tiếp xúc xanh, kiểm tra chân không | Kiểm tra rò rỉ ở áp suất định mức với thời gian giữ cố định |
Chất liệu ghế: Độ cứng ở nhiệt độ là thông số kỹ thuật thực sự
Ghế không bao giờ hoạt động ở nhiệt độ phòng, vì vậy độ cứng ở nhiệt độ phòng là một bộ lọc hơn là một câu trả lời. Điều quyết định tuổi thọ sử dụng là độ cứng nóng - độ cứng tồn tại trên 600 ° C - cộng với khả năng chống oxy hóa và hàn vi mô nơi các bề mặt nóng gặp nhau dưới tải.
- Gang xám và hợp kim. Tài liệu gốc trong nhiều đầu; đáng tin cậy với nhiên liệu có chì, dễ bị suy thoái đối với nhiên liệu không chì.
- Thiêu kết sắt-đồng. Mật độ và độ cứng phù hợp, rất phù hợp với việc sản xuất số lượng lớn ghế xả.
- Chèn thép hợp kim cứng. Được sử dụng trong động cơ diesel, LPG và CNG, nơi có nguy cơ bị tụt chỗ ngồi.
- Mặt cứng cobalt-chrome. Áp dụng cho dịch vụ cực đoan; khó gia công hơn và có giá tương ứng.
- Hợp kim đồng và đồng. Truyền nhiệt tuyệt vời cho các vị trí nạp và đua, không phù hợp với ghế xả nóng.
- Đồng thau và thép cứng trong van phanh. Được chọn vì khả năng chống ăn mòn và va đập nhiều lần, không phải vì nhiệt độ khí thải.
Số liệu về độ cứng được công bố của ghế làm bằng sắt thường nằm trong khoảng từ 30 đến 50 HRC. Hai ghế có hình dáng giống nhau vẫn có thể hoạt động khác nhau nếu chỉ một ghế giữ được độ cứng khi nóng, vì vậy cấp độ và cấu trúc vi mô cũng quan trọng như con số trên giấy chứng nhận.
Góc, chiều rộng tiếp xúc và độ đồng tâm
Với vật liệu cố định, hình học quyết định liệu đệm ngồi có bịt kín hay không và độ bền của nó kéo dài bao lâu.
Góc ngồi
45 độ là mặc định cho hầu hết các vị trí nạp và xả vì nó tự định tâm và chống lại carbon. Một số ghế hút sử dụng 30 độ trong đó dòng chảy quan trọng hơn độ bền. Gia công nhiều góc — cấu hình ba góc 30/45/60 quen thuộc hoặc phiên bản năm góc trong các bản dựng hiệu suất — định hình đường dẫn dòng chảy với các vết cắt trên cùng và cổ họng trong khi vết cắt 45 độ tự điều khiển dải đệm kín.
Chiều rộng liên hệ
Động cơ chở khách hạng nhẹ thường chạy dải khoảng 1,0 đến 1,8 mm. Ghế xả động cơ diesel thương mại chạy rộng hơn vì khả năng truyền nhiệt lớn hơn tải trọng lò xo tối thiểu. Quá hẹp và ghế lõm nhanh; quá rộng và việc bịt kín phụ thuộc vào áp suất lò xo nặng hơn và vào việc carbon không kết nối được dải.
Độ đồng tâm và độ hoàn thiện
Độ lệch của ghế đã hoàn thiện so với thanh dẫn hướng phải ở mức khoảng 0,025 mm hoặc cao hơn. Độ mòn của dẫn hướng thường có sai số lớn hơn nên việc đo dẫn hướng trước tiên sẽ tiết kiệm thời gian. Hoàn tất việc cắt hoặc mài bằng một dải đồng nhất ở đúng vị trí trên mặt van với ít vật liệu loại bỏ nhất - mỗi đường chuyền bổ sung sẽ nâng mặt ngồi lên và ăn vào lề đầu van.
45° Góc ngồi mặc định cho hầu hết các vị trí hút và xả
1,0-1,8 mm Dải tiếp xúc điển hình trên động cơ hạng nhẹ
0,025 mm Trần thực tế cho chỗ ngồi hướng về hướng dẫn
3 góc Profile 30/45/60 dùng để định hình dòng chảy và thắt chặt dây đai
Trình tự cài đặt và những lỗi mà nó ngăn chặn
Thay thế chỗ ngồi là một chuỗi các quyết định nhỏ, mỗi quyết định đều kèm theo một dạng lỗi.
- Xác nhận việc sửa chữa là hợp lý: nếu không thể đạt được chiều cao lắp đặt mà không mài vật liệu quá mức từ đầu thân van, thì việc thay thế sẽ là một van không còn điều chỉnh.
- Cắt lỗ đối diện theo hình giao thoa của nhà sản xuất ghế, thường là 0,05 đến 0,13 mm đối với đầu bằng gang. Quá lỏng lẻo thả chèn; quá chặt làm nứt đầu.
- Kiểm soát nhiệt độ thay vì dùng lực: làm lạnh miếng đệm hoặc làm nóng vật đúc và để yên rơi vào bằng tay.
- Nhấn đến độ sâu tối đa và xác nhận vai chèn đã vào vị trí.
- Cắt hoặc mài đến góc, chiều rộng và vị trí cuối cùng, loại bỏ càng ít vật liệu càng tốt.
- Xác minh độ đảo, kiểu tiếp xúc với hợp chất làm xanh và kiểm tra chân không hoặc áp suất trước khi đầu hoạt động trở lại.
Những thất bại sau đó có thể đoán trước được. Sự suy thoái biểu hiện dưới dạng lông mi biến mất và mất lực nén, và đó là vấn đề về độ cứng nóng chứ không phải vấn đề gia công. Các vết nứt xảy ra do quá tải nhiệt. Phần chèn lỏng có nghĩa là không đủ can thiệp hoặc đầu quá nóng. Runout giải thích về một van bịt kín trên băng ghế và bị rò rỉ khi vận hành.
Những gì cần đặt trên đặc điểm kỹ thuật mua ghế van
Người mua có xu hướng chỉ định quá mức các kích thước và chỉ định dưới mức các thuộc tính tạo ra lợi nhuận. Một đặc điểm kỹ thuật khả thi bao gồm sáu dòng.
| Đặc điểm kỹ thuật | Tại sao nó quan trọng | Kiểm tra chấp nhận |
|---|---|---|
| Cấp vật liệu và độ cứng nóng | Đặt khả năng chống suy thoái ở nhiệt độ | Giấy chứng nhận cộng với kiểm tra độ cứng mỗi lô |
| Dung sai góc và chiều rộng tiếp xúc | Xác định dải niêm phong và đường dẫn nhiệt | Mẫu tiếp xúc màu xanh lam trên một mẫu rất nhiều |
| Chạy ra hướng dẫn hoặc lỗ khoan | Ngăn ngừa tải bên và mòn dẫn hướng | Kiểm tra chỉ báo quay số trên các bộ phận đã hoàn thành |
| Chiều cao lắp đặt và chiều sâu vai | Giữ đầu van trong phạm vi điều chỉnh | Đo độ sâu micromet và đo lề đầu |
| Niêm phong bề mặt hoàn thiện | Kiểm soát độ kín ban đầu và tích tụ carbon | So sánh với mẫu tham chiếu |
| Truy xuất nguồn gốc lô và nhiệt | Làm cho lỗi trường có thể theo dõi được theo lô | Số lô được đánh dấu trên bao bì và bản vẽ |
Tính nhất quán theo từng đợt đáng được quan tâm riêng biệt. Một nhà cung cấp tự kiểm soát khuôn và gia công của mình có thể giữ góc và độ đảo mà không phụ thuộc vào cửa hàng bên ngoài; khi các quy trình đó được thuê ngoài, triệu chứng đầu tiên có thể nhìn thấy thường là rất nhiều dấu hiệu khác với triệu chứng trước đó.
Ghế van trong hệ thống phanh khí nén
Trong van phanh khí nén, chỗ ngồi nhỏ hơn và mát hơn, nhưng dung sai cũng không thân thiện hơn. Van rơle, van tăng áp, van chính và van xả đều phụ thuộc vào việc mặt ghế đóng lại với một con rối, pít-tông hoặc pít tông. Một vết xước vài micromet trên mặt đó khiến không khí liên tục chảy ra và chiếc xe sẽ nhận ra rất lâu trước khi người lái xe kịp nhận ra.
Các chân van phanh thường được cắt theo một thiết lập duy nhất để bề mặt bịt kín vẫn đồng tâm với lỗ khoan và thử nghiệm nghiệm thu là thử nghiệm rò rỉ ở áp suất định mức với thời gian giữ cố định thay vì kiểm tra bằng mắt. Áp dụng logic chỗ ngồi tương tự: vật liệu được chọn để chống ẩm và ăn mòn, độ rộng tiếp xúc được kiểm soát và hình dạng vẫn ổn định sau hàng nghìn lần truyền động. Để có cái nhìn sâu hơn về cách bố trí những chiếc ghế đó bên trong thiết bị rộng hơn, hãy xem phần tổng quan này về thiết kế van phanh khí nén .
 Van tăng áp Van tăng áp là một bộ phận hiệu suất cao được thiết kế để nâng cao hiệu quả và khả năng phản hồi của hệ thống khí nén và thủy lực. Bằng cách tối ưu hóa điều chỉnh áp suất... Xem sản phẩm →
Van tăng áp là một ví dụ hữu ích vì chỗ ngồi của chúng phải chịu sự chênh lệch áp suất thay vì chỉ đóng một lối đi, điều này làm cho độ phẳng và tình trạng cạnh có thể đo lường được khi sử dụng.
Cụm xi lanh van: Nơi ngồi gặp Pít-tông
Van phanh hiếm khi bị hỏng chỉ riêng ở ghế ngồi. Trong cụm xi lanh van, chỗ ngồi hoạt động chống lại một piston, pít tông hoặc màng ngăn chuyển động, do đó việc bịt kín là một đặc tính của cặp này. Các cụm van xả, van xả tự động, van một chiều, cụm van an toàn và xi lanh ngắt dầu đều có một mặt tựa phải phẳng và đồng tâm qua hàng nghìn chu kỳ áp suất.
Việc ghép nối đó thay đổi những gì cần kiểm tra. Trên ghế, kiểm tra dải tiếp xúc và mọi hư hỏng ở cạnh; trên phần tử đối tiếp, kiểm tra bộ nén, độ phồng và sạn bám vào. Một chiếc ghế có kích thước hoàn hảo vẫn có thể bị rò rỉ nếu mặt đối diện đã lắp một bộ, đó là lý do tại sao các bộ phận này được kiểm tra rò rỉ dưới dạng cụm lắp ráp. Chi tiết hơn về cách các thiết bị được xây dựng và thử nghiệm có trong bài viết này về cụm xi lanh van .
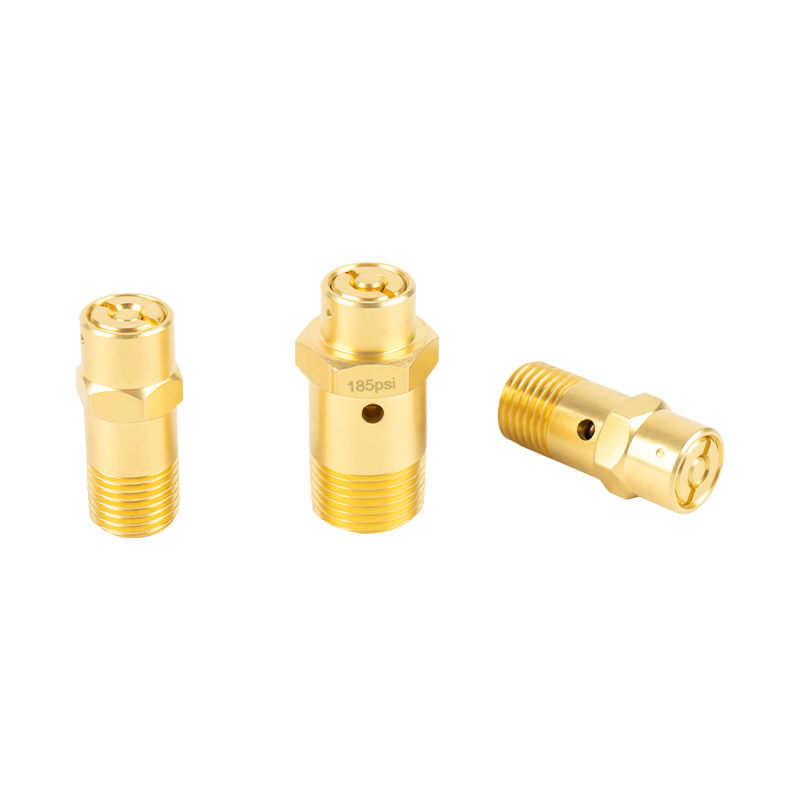 Lắp ráp van an toàn Bộ van an toàn là một bộ phận quan trọng được thiết kế để bảo vệ hệ thống ô tô khỏi quá áp bằng cách đảm bảo giải phóng áp suất an toàn và có kiểm soát. Hội đồng này... Xem sản phẩm →
Các bộ phận gia công và linh kiện cao su xung quanh ghế
Chỗ ngồi cũng không hoạt động một mình trong bảng vật liệu. Ống dẫn hướng và ghế lò xo định vị các bộ phận chuyển động, pít-tông và pít-tông chịu tải, pít-tông máy sấy nằm bên trong bộ xử lý không khí với khoảng trống vừa phải để giữ, đồng thời nắp tẩy và các bộ phận bằng nhôm đóng kín mạch điện. Mỗi chiếc là một công việc gia công được đo bằng phần trăm milimét và mỗi chiếc có thể lặng lẽ tháo một chỗ ngồi tốt nếu nó vượt quá giới hạn cho phép.
Cao su thuộc cùng một cuộc trò chuyện. Cao su đỗ xe và miếng đệm cao su dành cho máy xây dựng trông giống như những mặt hàng ít rủi ro, nhưng miếng đệm có độ cứng sai hoặc bộ phận có bộ nén sai sẽ làm thay đổi lực mà mặt ghế nhìn thấy phía sau nó. Khi van rò rỉ không liên tục, bệ ngồi thường là bộ phận cuối cùng bị hỏng và là bộ phận bị đổ lỗi đầu tiên.
 Pít-tông máy sấy Piston máy sấy là bộ phận quan trọng trong hệ thống máy sấy, chủ yếu được sử dụng để điều tiết và kiểm soát luồng không khí hoặc chất lỏng trong quá trình sấy. Nó thường được cài đặt... Xem sản phẩm →
Các nhà sản xuất như Nhà máy phụ tùng ô tô Yuyao Zhedong, giao dịch với tên ZEAST Autoparts, đã xây dựng vị thế cung cấp của họ xoay quanh sự kết hợp chính xác này: sản xuất hàng loạt ghế van phanh kể từ tháng 9 năm 1988 tại Yuyao, Chiết Giang, được hỗ trợ bởi một trung tâm sản xuất khuôn mẫu nội bộ và các xưởng sản xuất phần cứng, cao su và chất kết dính. Công ty tuyên bố rằng họ đã có chứng nhận GB/T19001-2000idt và ISO9001:2000 từ đầu những năm 2000, cung cấp cho các khách hàng bao gồm FAW, China Second Automobile, Wanxiang Group và một số nhà sản xuất van và phanh trong khu vực, đồng thời xuất khẩu sang hơn 30 quốc gia. Số liệu công suất được công bố của nó không giống nhau - một trang trích dẫn hơn 5 triệu bộ ghế van mỗi năm, trong khi bảng dữ liệu của công ty hiển thị 10.000.000 - và cả hai đều là báo cáo của công ty chứ không phải là con số đã được kiểm toán.
Đối với hoạt động của động cơ, danh sách kiểm tra luôn ngắn gọn: xác minh hướng dẫn trước khi cắt bất cứ thứ gì, giữ độ lệch gần 0,025 mm, giữ dải tiếp xúc trong phạm vi của nhà chế tạo động cơ và loại bỏ càng ít vật liệu càng tốt. Đối với bất kỳ ai tìm nguồn cung ứng ghế với số lượng lớn, danh sách kiểm tra sẽ chuyển đến nhà cung cấp - loại vật liệu có độ cứng nóng, dung sai góc và chiều rộng đã được chứng minh bằng văn bản, hết hàng được xác nhận bằng kiểm tra thay vì hứa hẹn và khả năng truy xuất nguồn gốc lô để có thể ngăn chặn một lô xấu. Đế van là một bộ phận nhỏ có ảnh hưởng lớn đến chi phí bảo hành và nó xứng đáng được quy định theo cách đó.
Khám phá sản phẩm của chúng tôi
Z E A S T
Tin tức và thông tin
